医疗耗材自动化产线:从人工装配到单人看多机
医疗器械 / 耗材 长三角某医疗耗材厂(应客户要求脱敏) 2025-06 已脱敏
本案例的部分量化结果仍在核对中(标注「待补」处)。数字宁可写小、写保守,也不虚构 —— 核对完成后会更新。
客户的麻烦
人工装配与半自动设备混线,单班产能卡在【待补】件,订单旺季靠加班顶; 熟练工招不到、流失快;良率靠老师傅手感,波动区间【待补】%,出了问题查不出是哪台设备、哪个班次。
我的角色
副总经理,负责产线整体规划、设备选型与交付落地 —— 不是只出方案,是一路盯到量产
我做了什么
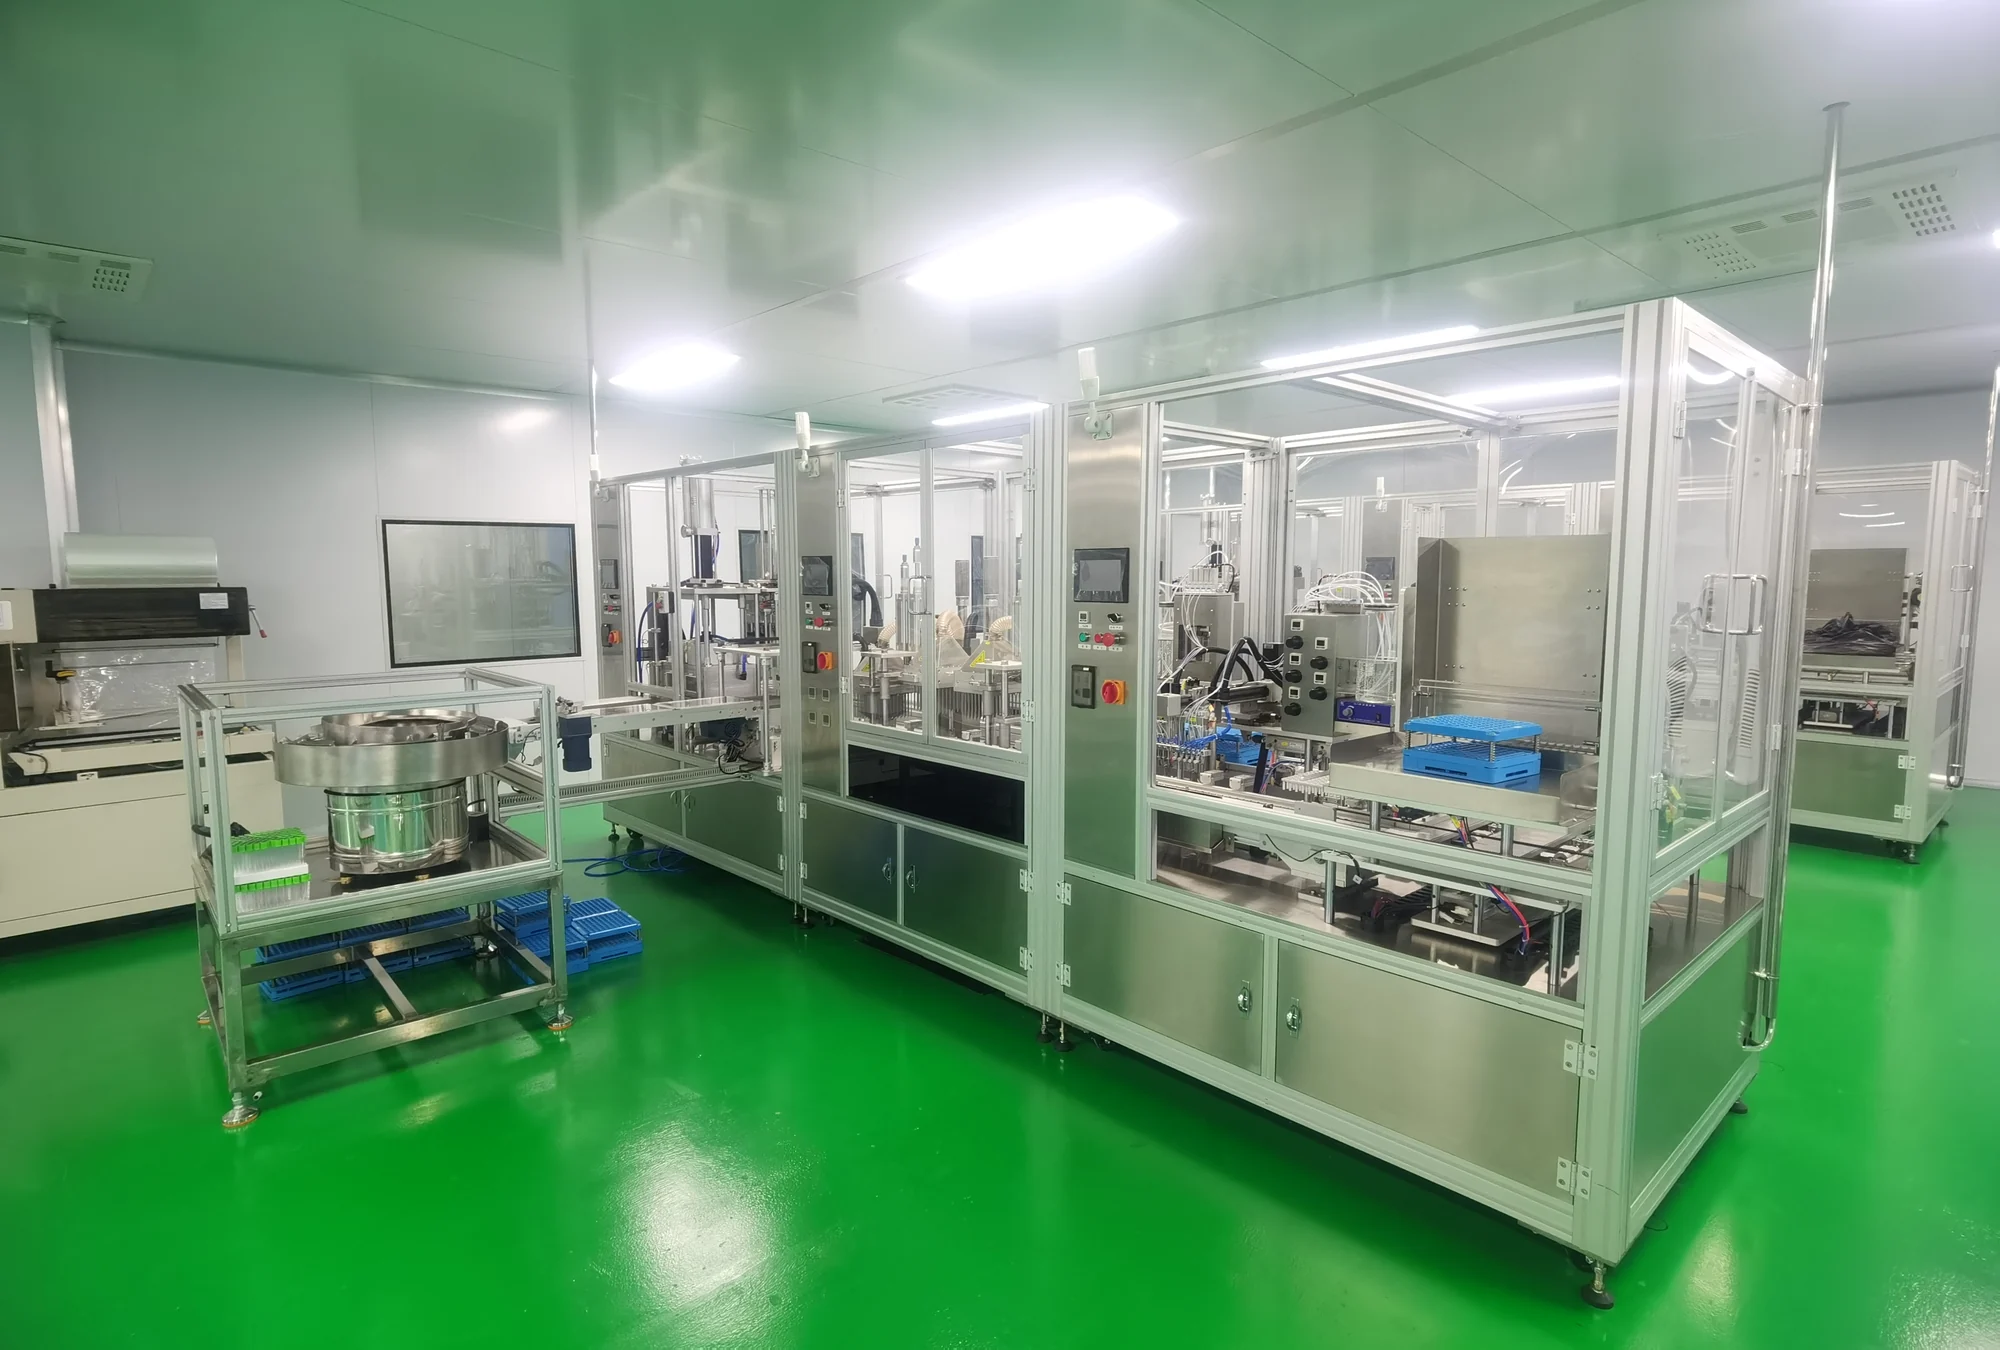
1. 先蹲现场两周,把工艺拆到工位级,找出真正的瓶颈工位(不是客户以为的那个)。 2. 定非标自动线方案:装配 + 检测 + 贴标一体,关键工位留人工干预口,不追求一步到位的「无人」。 3. 带供应商联合设计,把洁净等级、材料兼容性、清洁验证前置到设计阶段 —— 这一步省掉了后面大概率要返工的部分。
结果
- 单班产能:【待补】____ 件 → ____ 件
- 该段用工:【待补】____ 人 → ____ 人
- 良率:【待补】____ % → ____ %
- 交付周期:【待补】____ 天 → ____ 天
证据
- 车间实拍(已脱敏)
- 验收报告:待补
- 客户评价:待补
- 非标产线
- 洁净车间
- 装配自动化
- 良率
尊重客户信息,是专业交付的一部分。本站案例优先采用脱敏表达,不以客户名称、内部数据或项目细节作为个人品牌的装饰。